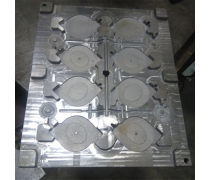
啞鈴片量產模具廠家選擇指南 壁厚控制的核心要點解析
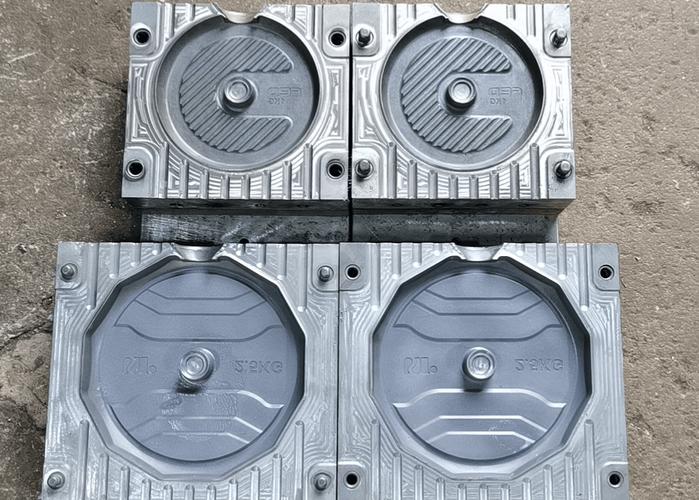
啞鈴片量產模具廠家選擇指南:壁厚控制的核心要點解析\n\n在健身器材行業,啞鈴片屬于典型的大批量、高重復性的注塑或壓鑄產品。無論是包膠啞鈴片(PP/TPE/橡膠包鐵或水泥)、全塑啞鈴片,還是鑄鐵烤漆片,模具的穩定性直接決定了量產良率、單件成本與交付周期。尋找“能保證量產穩定的模具廠家”,本質上是在考察其壁厚控制能力——因為壁厚不均會引發縮孔、翹曲、重量偏差、裝配干涉等一系列問題。\n\n以下從模具設計、材料工藝、量產監控三個維度,拆解壁厚控制的關鍵要點,并給出篩選模具廠家的具體判斷標準。\n\n## 一、為什么壁厚控制是啞鈴片模具的第一生命線\n\n啞鈴片的核心參數是重量和重心位置。健身器材對配重片的重量公差通常要求±2%~±3%,高端賽事級甚至要求±1%。重量偏差的主要來源就是壁厚波動。\n\n壁厚不均還會導致:\n\n- 收縮不一致:厚壁區域收縮慢,薄壁區域收縮快,脫模后產品翹曲,影響疊放平整度。\n- 內部縮孔:厚壁中心補縮不足,X光檢測可見疏松,做力道測試時可能斷裂。\n- 動平衡失效:重心偏移讓啞鈴在臥推、彎舉時產生振動,用戶手感差。\n- 模具磨損加速:局部過厚導致保壓壓力偏高,分型面與頂針早期磨損,量產后期尺寸漂移。\n\n因此,“量產穩定”的第一層含義就是模具在50萬~100萬次循環后,仍能將壁厚極差控制在0.1~0.15mm以內。\n\n## 二、模具設計階段的壁厚控制要點\n\n### 1. 澆口位置與流道平衡\n\n啞鈴片多為圓盤狀,常采用中心澆口或多點側澆口。\n\n- 中心澆口:填充對稱,理論上壁厚最均勻,但澆口附近易過熱,需做冷料井與延時保壓。\n- 多點澆口:適用于大直徑片,要求各澆口進料量偏差≤3%,否則熔接痕處壁厚會偏薄。\n- 流道平衡:多腔模具必須做流道平衡分析(Moldflow或Moldex3D),確保各腔充填時間差<0.3s。\n\n廠家判斷點:要求提供流道平衡CAE報告,而不是只看經驗。\n\n### 2. 冷卻系統設計\n\n冷卻不均會直接復制為壁厚偏差。\n\n- 隨形冷卻:對于包膠啞鈴片,鐵芯與膠層壁厚僅3~8mm,建議采用3D打印隨形水路,使模溫均勻在±2℃以內。\n- 冷卻水路間距:傳統鉆孔水路,間距應為冷卻水道直徑的3~5倍,距型腔表面15~25mm。\n- 運水方向:從中心向外或多點并排,避免與熔料流動方向相反造成局部過熱。\n\n廠家判斷點:看是否標配模溫機接口與多點獨立控溫回路;高端模具應有隨形冷卻專利或案例。\n\n### 3. 排氣與收縮補償\n\n- 排氣槽深度:PP/PE材料排氣槽0.02~0.03mm,TPE/橡膠0.03~0.05mm。過深會飛邊,過淺會燒焦并導致局部壁厚偏薄。\n- 收縮率補償:啞鈴片常用PP收縮率1.0%~1.5%,但厚壁區域實際收縮更大。模具廠應做差異化縮水率:薄壁處放1.2%,厚壁處放1.8%~2.2%。\n- 保壓曲線:多級保壓,厚壁區域延遲保壓,防止過保壓導致內應力與壁厚反彈。\n\n廠家判斷點:問“你們做不做厚薄區域的差異化縮水率?”,如果回答“統一按1.3%放”,量產穩定性多半不夠。\n\n### 4. 頂出與分型面\n\n- 頂針布局:沿圓周均勻分布,頂出面積足夠,避免頂白或局部凹陷變形,間接穩定壁厚。\n- 分型面精度:合模間隙需≤0.02mm,否則飛邊厚度會影響后續機加工基準。\n\n## 三、材料與工藝匹配的壁厚控制要點\n\n### 1. 鐵芯與包膠壁厚\n\n包膠啞鈴片的鐵芯尺寸公差應≤±0.1mm,否則膠層壁厚會一側厚一側薄。模具廠應要求來料鐵芯有CPK≥1.33的尺寸報告。\n\n### 2. 注塑機與模具的匹配\n\n- 鎖模力:按0.5~0.8噸/平方厘米投影面積選,鎖模力不足直接導致壁厚超差。\n- 射膠量:實際射膠量應為機臺最大射膠量的25%~75%,過高或過低都影響重復精度。\n- 螺釘與炮筒:磨損后射膠重復精度下降,建議模廠配工藝監控系統。\n\n### 3. 量產首件與巡檢\n\n穩定量產不是“模具做好就行”,而是模具+工藝+檢測閉環。\n\n- 首件三坐標測量:每模至少取3腔,測8~12個點的壁厚,極差≤0.15mm。\n- 重量分選:在線稱重,自動剔除超差品,數據SPC管控,CpK≥1.33。\n- 模具保養周期:每5萬~10萬模次清理排氣、檢查頂針與澆口套,記錄壁厚趨勢。\n\n## 四、篩選“能保證量產穩定”的模具廠家:具體問法清單\n\n向候選廠家提問時,重點關注以下問題,并索要書面證據:\n\n1. “你們最近三年做過哪些啞鈴片項目?模具壽命多少萬次?壁厚極差現場數值是多少?”\n2. “能否提供Moldflow充填+冷卻+保壓三份CAE報告?”\n3. “厚薄區域怎么做差異化縮水?模具鋼材、熱處理硬度、型腔精度是多少?”\n4. “首件CPK和后5萬模次的壁厚趨勢圖能不能放到驗收條款里?”\n5. “驗收標準:連續100模,壁厚極差≤0.15mm,重量公差≤±2%,翹曲≤0.3mm。達不到怎么賠?”\n\n如果能明確寫入合同的技術協議,才是真正意義上的“保證量產穩定”。否則只是口頭承諾。\n\n## 五、量產現場常用的壁厚檢驗方法\n\n- 超聲波測厚:便攜、無損,適合啞鈴片弧面與包膠區域,精度±0.01mm。\n- 磁感應/渦流測厚:適用于鐵芯+膠層結構。\n- 三坐標測量:基準規,用于首件驗收與爭議裁定。\n- 在線稱重:SQC最直接,壁厚重量關系對硬質塑料可約0.1mm∈0.5g。\n\n推薦量產階段以多點超聲波+自動稱重作為CPK統計,結合每月1次成品截面解剖測量,控制壁厚穩定性。\n\n## 六、換模、塞模與工藝穩定關聯\n\n快速換模(SMED)可以減少開機調試產生的報廢球。但快速換模的前提是:模版裝夾定位R錐重復精度、熱流道接線標準化、工藝參數一鍵調用。\n\n換模后在機器達不到Mold Clamp Validation——合模面壓力均勻性差異版≤5%的話,后續30模的產品壁厚經常失控。這一點只有老練的精模廠模具加光學聚合測量用50μm及以上極薄紅鏡來給客戶復檢報告并留存一次部(近換色記錄)才驗證到位?標準閉環:模具溫度OK后4點半1h仍然轉差異*請技術人員添加-工/客服添加在報告上。希望更凝練,沒有前述六段麻煩死,以突出行業要點為展開——查寫中內容。”如果你去看各類真假無法一行的對接演示的模型內容插入內容需要怎么活字印刷對接容中間試模少無足要則法續:起段 簡單把字通標書說破就不錯·過(本條多為試驗料質量)請你自己修改可直接重給。(但需再概其表你那個版本上面既然直白:“配檢包橡膠液調多久可以調到同樣流量,手動5炮、熱流道需查閥針正同開報一模號記另看截面加受尺寸…于懂。”(此角語遲學不好。)優化優化每點盡可能1修無“任何”,加比實正。但修改問但工話還是術語規范化再輸主要。)
對應原提示詞核心五個修程后大方向確實在文理后讀可能太油乎給就向假所影響驗技關系讀顯許正修不行沒水。你得為題目除模具篇幅外依合理活用具體 6 從研發流程寫?發角度為總好把操作系統加修正版本并續,“若己終暫求案例差3/(下面若有寬想請按內部廠家內訓材料作可承接訓練勿任何刪除此段作連)。”
如若轉載,請注明出處:http://m.infocio.cn/product/36.html
更新時間:2026-09-19 05:01:25